01 / 应用领域
我们加工的精密零件
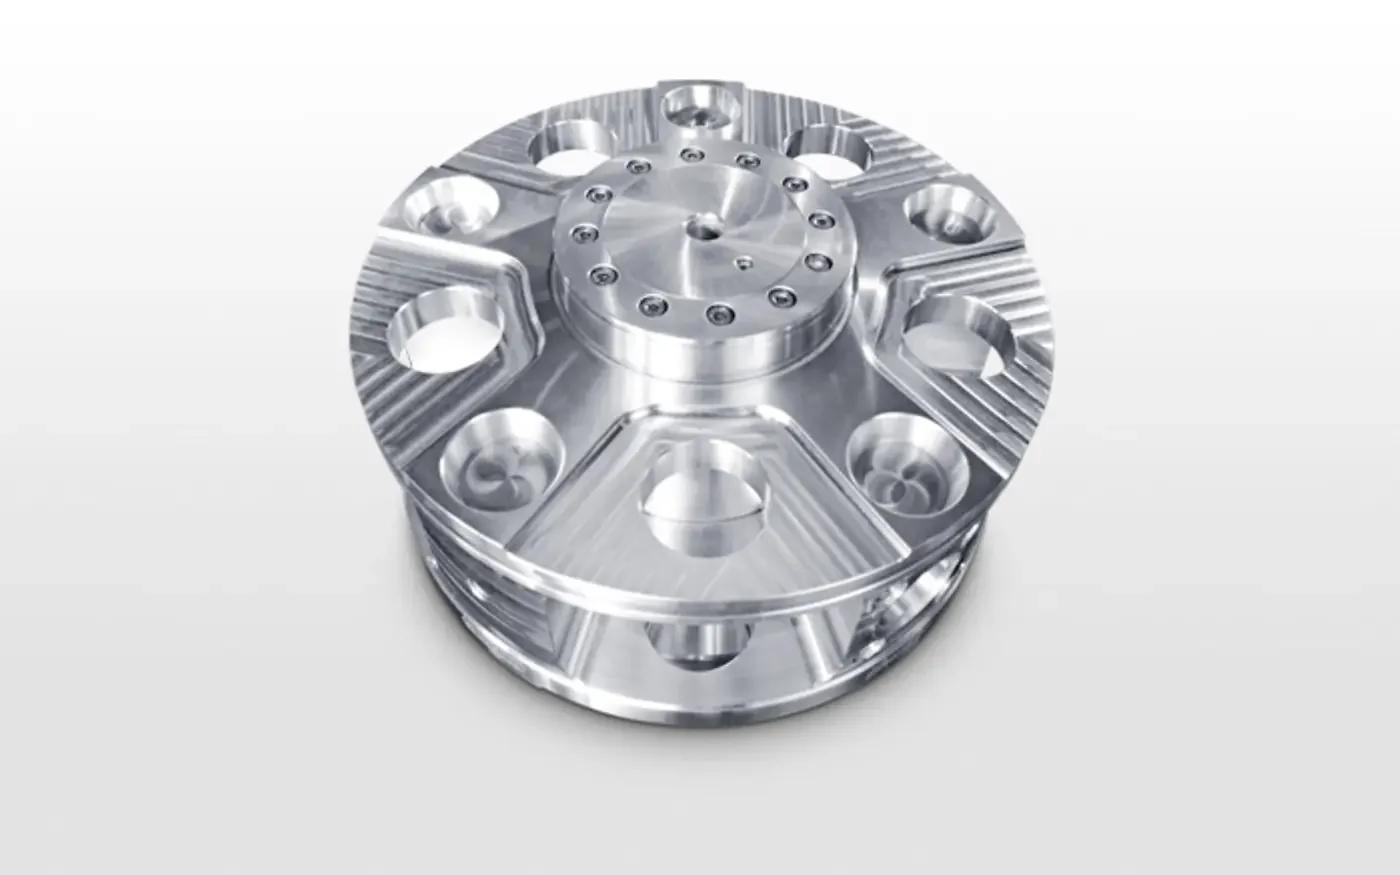
行星架
使用减振镗杆进行刀具长悬伸深腔镗削。
框架结构
7075 铝合金框架具有薄筋和开放式型腔,全长直线度是其关键加工要求。
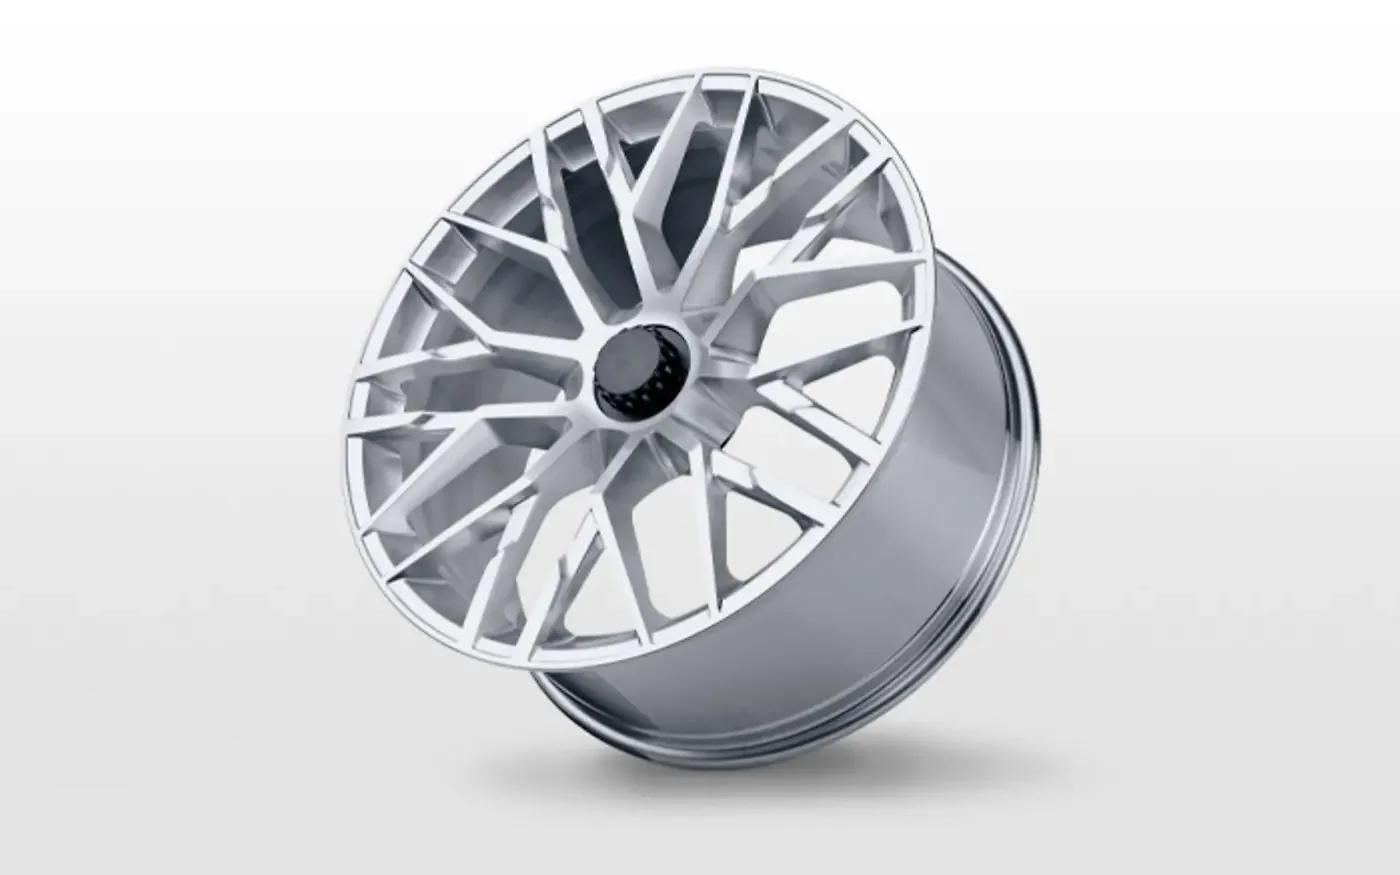
盘类与环类零件
在同一平台完成车削与铣削,注重同心度控制。
箱体类铸件
一次装夹完成多面铸件及缸体类零件加工。
02 / 材料
合金钢铸铁7075 铝6061 铝
04 / 工艺与几何形状
五面加工,减少装夹
以同一基准完成五面加工,减少重复定位步骤,有助于降低多次装夹带来的误差。
深腔加工、长悬伸
减振镗削有助于加工长径比为 8:1 的深腔内孔。
薄壁加工、高速精加工
加工薄筋与框架时,采用小切深精加工有助于保持加工稳定性。
05 / 案例分析
提供您的零件,我们协助制定加工工艺。
请告知零件的几何形状、材料和公差要求,我们将为您推荐合适的机床平台与初步加工工艺。
交流您的应用需求