航空航天
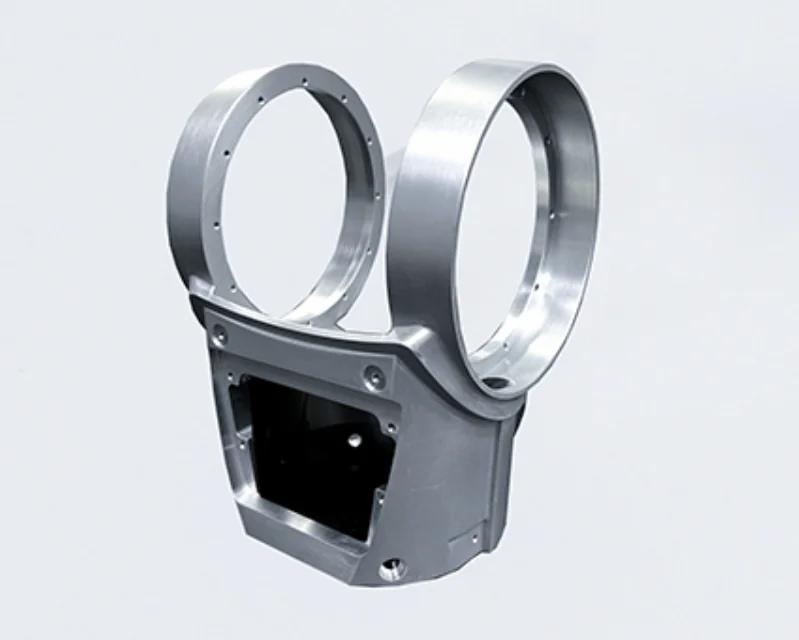
本周加工小型铝制配件,下周加工大型钛制叶轮。G300 的五面加工与 U 系列的重型轮廓加工能力,可覆盖这两类差异较大的生产需求。
了解更多 航空航天应用 / 按行业、材料与工艺
从航空航天支架到车灯模具,我们从零件的几何形状、材料和公差要求出发,为您推荐匹配的机床平台与加工工艺。
本周加工小型铝制配件,下周加工大型钛制叶轮。G300 的五面加工与 U 系列的重型轮廓加工能力,可覆盖这两类差异较大的生产需求。
了解更多 航空航天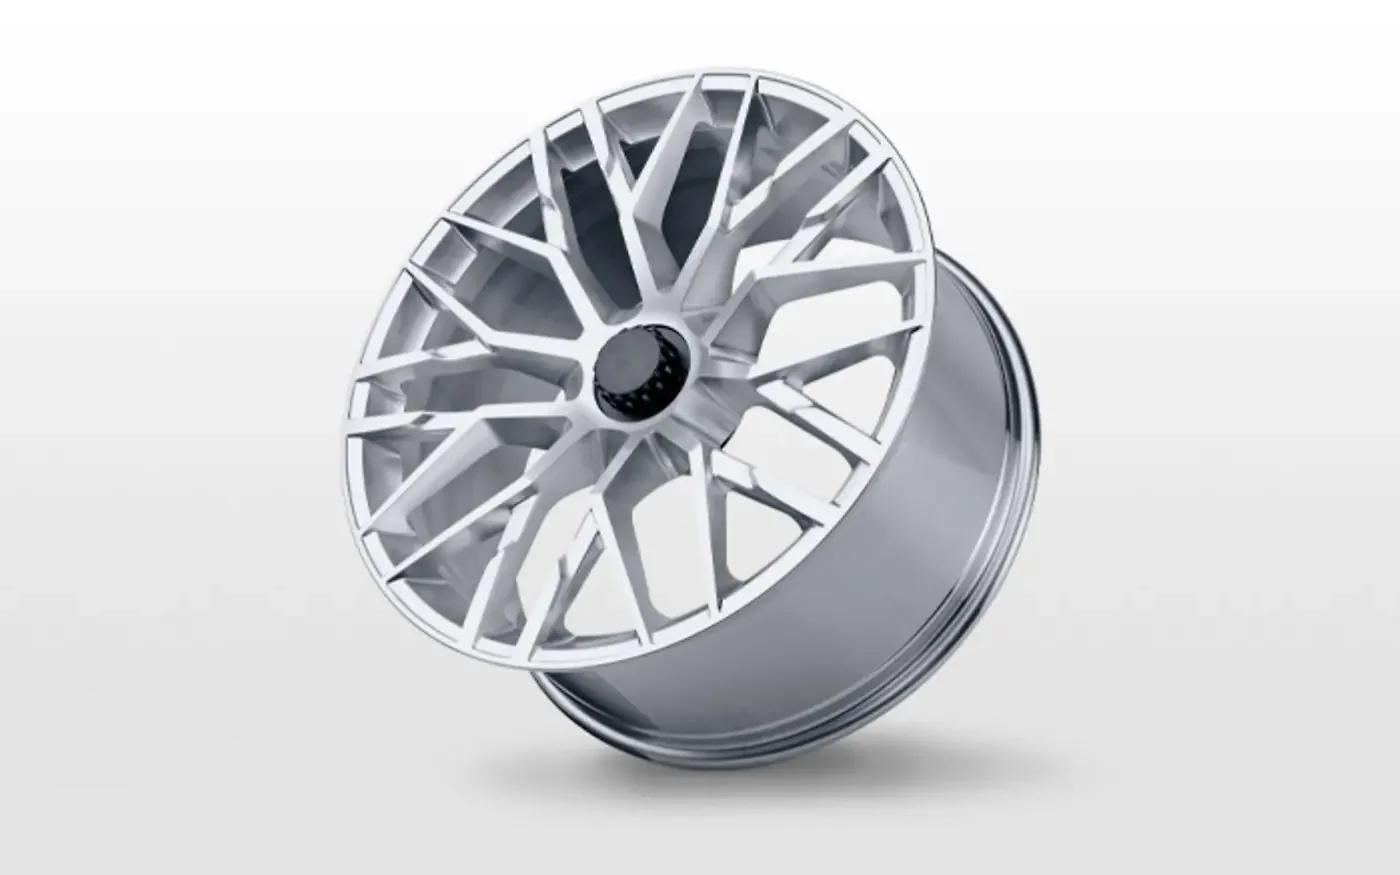
钢和铸铁材质的轮毂及发动机缸体,以及铝制壳体和盖板。多工位液压夹具可在每个加工循环中同时夹紧多个零件。
了解更多 汽车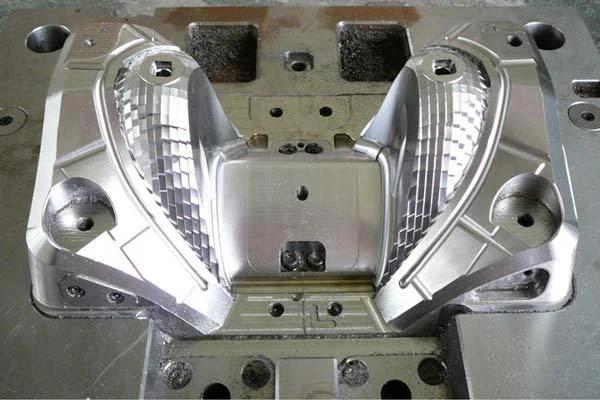
车灯反射器、模芯及压铸模具——在摇篮转台上一次装夹,即可完成半径为 3 至 300 mm 的自由曲面加工。
了解更多 模具
大型滤波器腔体深、结构特征密集。摇篮式五轴加工可在一次装夹中完成开腔、窄槽及螺纹加工。
了解更多 5G 与通信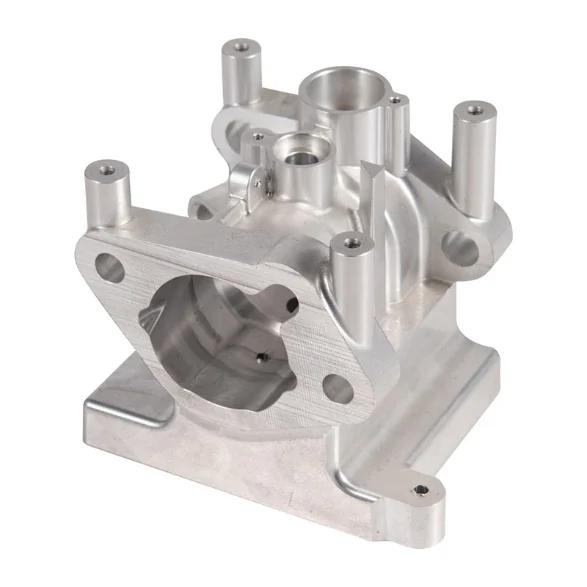
压铸铝连接件与壳体,同一零件包含螺纹、内孔和攻丝孔,使用 G300 通过两道工序完成五面加工。
了解更多 机器人技术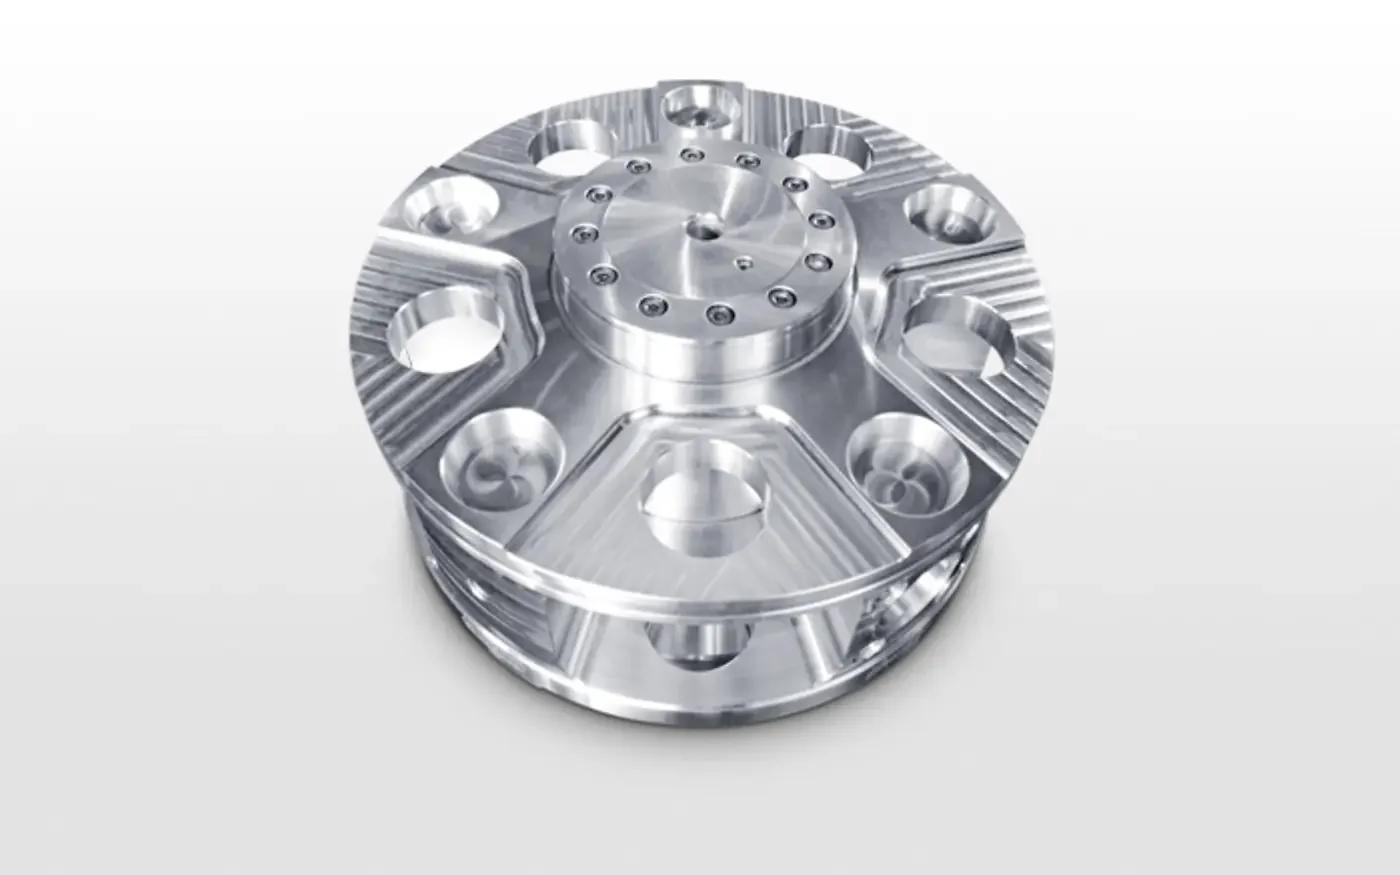
适用于小批量生产的行星架、框架和环形零件,全长直线度与同心度是决定加工工艺的关键。
了解更多 精密零部件结构件及壳体;高速精加工保持薄壁结构稳定。
高强度航空航天零件加工,需重点关注切屑控制和刀具寿命。
机器人零件及壳体零件,在同一平台完成从粗加工到精加工的全过程。
针对轮毂和重型毛坯,高刚性装夹确保重切削粗加工稳定可控。
发动机缸体与支架;切削稳定,刀具磨损可预测。
叶轮、轮毂与行星架。
叶轮及结构件;采用高压冷却液,控制切削力。
以下每个零件均在 DEPU 五轴加工平台上完成加工,相关工艺针对这些反复出现的加工难题而开发。
先加工基准面,再在不移动工件的情况下完成五面加工,避免重复装夹造成的误差累积。
减振镗削可完成深腔内长径比为 8:1 的孔加工。
高速点铣可保持反射面级表面质量,无需手工抛光工序。
采用轻切削、快速走刀,保持薄壁筋板和框架加工稳定。
摆线粗加工,控制径向切深;槽壁锥度补偿。
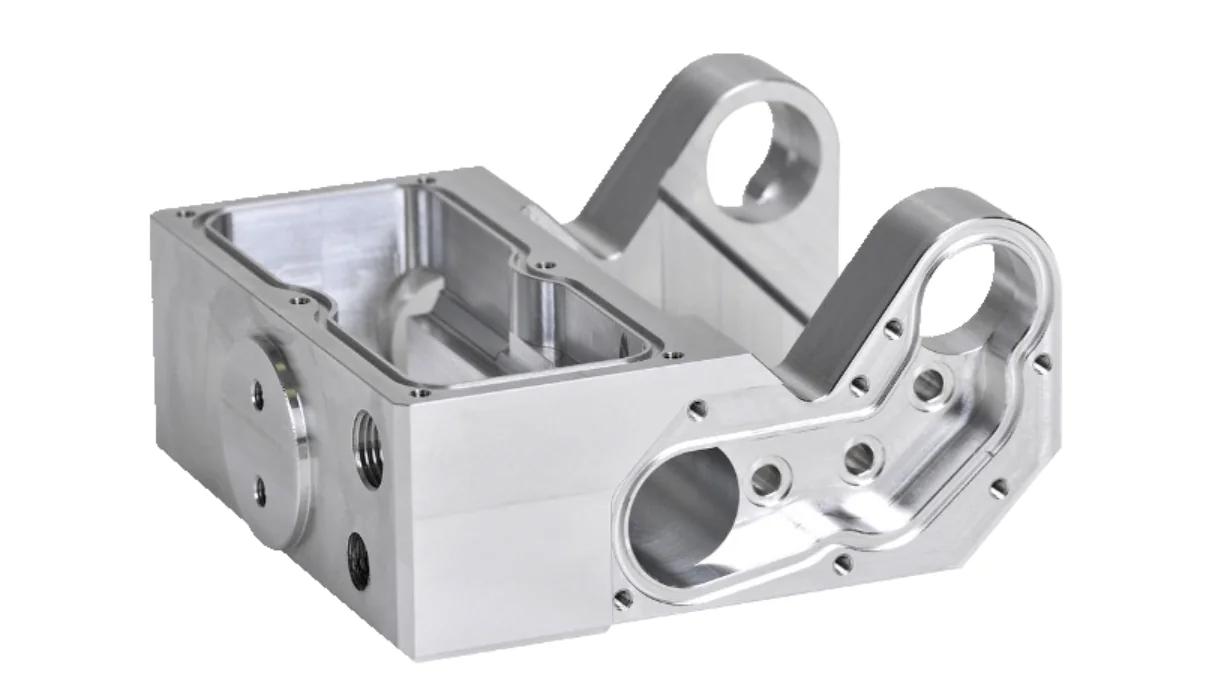
从实心坯料出发,通过两次装夹完成六面加工,结合高速型腔铣削、深孔镗削及多角度攻丝。
一家精密零件制造商,为航空航天结构组件和机器人执行器加工多品种、公差要求严格的零部件。
在同一平台加工轮毂、发动机缸体和叶轮,适用于钢、铸铁、铝和钛。
一家为新能源汽车和航空航天项目制造零件的重型装备制造商。
采用摇篮式转台完成反射面和滤波器深腔的精加工,无需手工抛光。
一家服务于汽车照明和 5G 通信领域的精密模具制造商。
告诉我们零件的几何形状、材料及公差要求,我们将为您匹配加工平台并制定初步工艺方案。
交流您的应用需求