这篇指南分两条线帮你理清:第一条线,讲透五轴数控磨床本身的类型、应用和选型要点;第二条线,也是更关键的——帮你判断你的零件到底需要磨床,还是需要加工中心。两条线读完,你的设备投资决策就有了完整依据。
一、五轴数控磨床是什么?
先从定义说起。五轴数控磨床和五轴加工中心一样,采用”三直线轴 + 两旋转轴”的运动架构(X/Y/Z + 从 A/B/C 中选两个),区别在于执行加工的载体是砂轮而不是铣刀。
两个旋转轴让砂轮的姿态可以动态调整,由此带来三个三轴磨床做不到的能力:
-
砂轮以最优姿态角接近工件:避免干涉,覆盖更复杂的几何;
-
一次装夹完成复合磨削:外圆、内孔、端面可以在一次装夹中完成,消除多次定位的误差累积;
-
消除接刀痕:传统分段磨削在曲面上会留下接刀痕,五轴联动磨削的连续轨迹则能让曲面”一刀走完”。
在航空航天叶片、医疗器械关节这类复杂零件的加工中,这正是五轴磨床存在的根本理由。
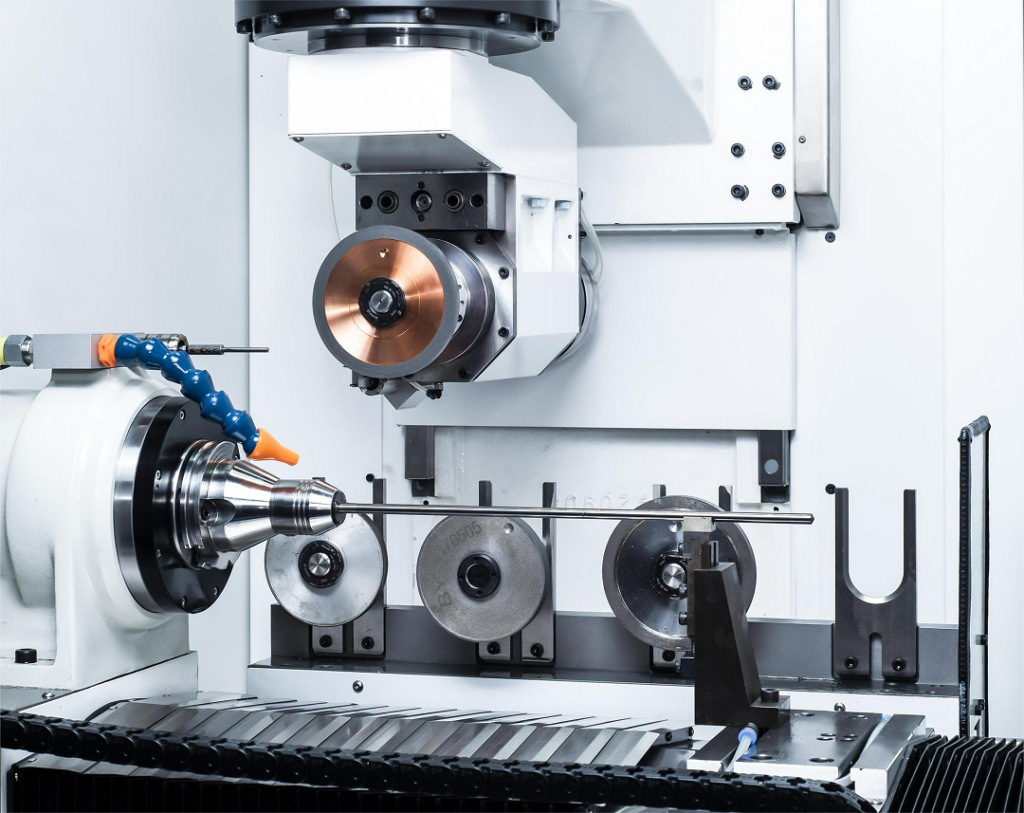
二、四大子类:你的工件对应哪种磨床?
“五轴数控磨床”是一个大类,底下有四个典型子类,适配完全不同的工件。你选型的第一步,就是把自己的工件类型对号入座:
| 工件类型 | 对应磨床子类 | 关键考察点 | 典型零件 |
|---|---|---|---|
| 刀具(做刀/修刀) | 五轴工具磨床 | BC 轴联动轨迹、砂轮修整、刃口一致性 | 铣刀、钻头、铰刀的螺旋沟槽与端齿 |
| 回转体 | 五轴外圆磨床 | 顶尖系统、最大磨削直径、机床刚性 | 轴类、套筒、辊类 |
| 平面与型面 | 五轴平面/成形磨床 | 电磁吸盘承载、砂轮自动修整、曲面磨削循环 | 模具模板、液压阀块、三维型面 |
| 复杂内腔 | 五轴内圆磨床 | C 轴分度精度、磨削孔径范围 | 轴承套圈、机匣内环槽、密封面 |
Swipe to compare →
一个最容易踩的坑:工具磨床和平面磨床经常被混淆。前者专攻小型刀具的刃磨,追求高动态响应和紧凑轨迹;后者专攻大尺寸平面与沟槽,靠电磁吸盘稳定承载。如果选型颠倒,要么工件装夹不稳,要么效率低到无法接受。
三、哪些行业在用五轴数控磨床做什么?
刀具制造与修磨:硬质合金铣刀、钻头的螺旋沟槽与刃口成型磨削,精度要求微米级。这是任何切削机床都无法替代的领域——用加工中心去磨刀具,精度极难保证,刀具寿命也会大幅缩短。
航空航天:整体叶盘、涡轮叶片的曲面磨削,尤其钛合金、高温合金等难加工材料的高效磨削场景。国际高端机型在这一领域应用较多,主轴功率和热稳定性是硬指标。
医疗器械:骨科植入物、人工关节的精密磨削。这类零件材料硬度高(如钴铬合金、陶瓷),且表面质量直接关联使用性能。
轴承与精密偶件:套圈、滚道的内圆磨削,尺寸精度要求稳定在微米级。C 轴分度精度在这里是核心参数。
精密模具:淬火后的模芯、型面的成形磨削。模具钢淬火后硬度超过 HRC50,铣刀基本”哭给你看”,磨削是唯一经济的选择。
你可以注意到规律:这些场景的共同点是材料硬度高、精度要求极致、或表面质量要求苛刻——这正是磨削工艺的优势区间。
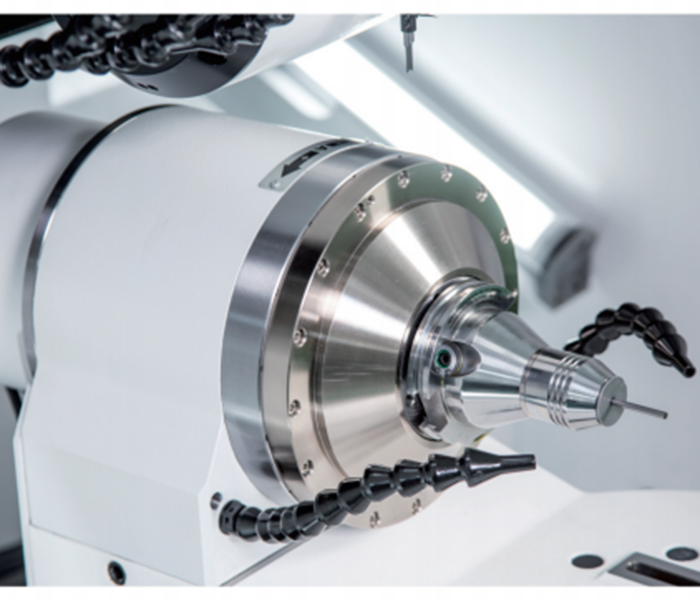
四、核心问题:五轴磨床 vs 五轴加工中心,你到底需要哪个?
这是本章要回答的问题,也是这个关键词下你最关心的决策。先把本质区别放进一张表:
| 对比维度 | 五轴数控磨床 | 五轴加工中心 |
|---|---|---|
| 去除方式 | 砂轮磨削(磨粒微量去除) | 铣刀切削(刀具去除材料) |
| 材料硬度边界 | 淬火钢、硬质合金、陶瓷(HRC40 以上) | 铝合金、铜、低碳钢、钛合金(HRC40 以下效率最优) |
| 精度类型 | 尺寸精度与表面粗糙度的”天花板”(Ra 可达亚微米级) | 轮廓尺寸与形位公差,复杂形状的轮廓精度 |
| 表面质量 | 极致光洁,可达镜面级 | 良好,但不及磨削 |
| 效率定位 | 单件成本高,胜在质量与报废率控制 | 材料去除率高,胜在产能与单件成本 |
| 自动化配置 | 砂轮库/修整器(部分机型无刀库) | 刀库自动换刀,多工序连续加工 |
| 隐性运营成本 | 砂轮管理与冷却液清洁度要求高 | 刀具消耗与换刀管理 |
Swipe to compare →
然后回答四个决策问题,你的答案组合就是结论:
1. 你要的形状复杂,还是精度极致?
复杂三维曲面(叶轮、模具型腔)需要一次装夹多工序 → 五轴加工中心;形状相对规则(平面、外圆、内孔、齿面)但精度要求贼高 → 数控磨床。
2. 你的材料硬度在 HRC 上下哪一边?
HRC40 以下,五轴加工中心高速切削效率高;HRC40 以上的淬火钢、硬质合金、陶瓷,老老实实用磨床。
3. 你要保的是轮廓精度,还是表面精度?
孔的圆度、面的平面度、形位公差 → 加工中心能满足;Ra 0.1μm 以下的表面粗糙度、微米级尺寸公差 → 磨床是天花板。
4. 你的批量结构是什么?
大批量零件加工 → 加工中心的高效率摊薄单件成本;小批量、高精度、报废代价高的零件(如航空件、植入物)→ 磨床的质量稳定性反而更省钱。
行业口诀帮你收尾:做”刀”选磨床,做”件”选加工中心;刀具自研配磨床,零件量产选中心。
实际上,在精密制造企业里,这两种设备经常不是”二选一”,而是接力协作:五轴加工中心负责”快速成型”——把毛坯高效加工到接近最终几何;数控磨床负责”精修打磨”——对淬火后的关键面、配合面做最终精加工。
打个比方:加工中心像建筑工人,负责把房子框架搭起来;磨床像装修工人,负责把墙面打磨平整、精工收尾。如果你在规划整厂设备投资,正确的思路不是纠结”买哪个”,而是按订单结构分配两者比例:外部零件加工为主 → 预算集中给高刚性加工中心;刀具自供比例超过约 30% → 值得配置一台五轴工具磨床。
五、五轴磨床选型五要点
确定需要磨床之后,选型时重点核对这五项:
-
旋转轴配置(AC 还是 BC):AC 结构适合大尺寸工件的一次装夹加工,BC 结构在精密刀具磨削中运动轨迹更紧凑——先明确你的加工对象几何,再选回转轴布置;
-
联动插补能力:重点考察数控系统的五轴联动插补精度与 RTCP 类功能,不要被”五轴”标签迷惑——定位五轴和联动五轴的价差和加工能力都相差悬殊;
-
旋转轴驱动方式:直驱力矩电机零背隙、响应快,是连续轨迹磨削的首选;同时核对旋转轴的定位与重复定位精度指标;
-
砂轮管理配套:砂轮自动修整功能、在线平衡系统直接决定长期加工稳定性,很多机型把这些列为选配——报价时要问清;
-
系统与售后:选市场保有量大、售后体系完善的主流数控系统,确认砂轮、修整器等耗材备件的供应周期。
和选任何高端机床一样,最后一步永远是试切验证:带上你的典型工件图纸,要求供应商进行虚拟仿真与实件试磨,用检测报告说话。
六、避坑清单与隐性成本
按图纸公差反向推导精度配置。定位精度、重复定位精度是关键指标,但超出实际需求的高精度配置只会推高成本。正确做法是对照工件图纸的公差要求,倒推设备精度阈值,”够用且留有余量”即可。
算清磨床特有的运营账。磨床对砂轮管理和冷却液清洁度的要求远高于加工中心:砂轮的选型、修整周期、动平衡状态直接影响加工质量;冷却液不清洁会划伤工件表面。这些隐性运营成本在采购决策中经常被低估,建议按五年周期拉进 TCO 测算。
警惕低价”伪五轴”。和加工中心市场一样,磨床市场同样存在只具备五轴定位、不具备五轴联动插补能力的设备。验证方法不变:现场用曲面联动程序试切,看接刀痕和轮廓精度。
新机调试别套用旧参数。磨削参数(砂轮线速度、进给量、冷却策略)与机床刚性、砂轮牌号强相关,直接套用其他设备的参数库是常见的工艺陷阱。优先选择提供工艺方案开发与试磨验证服务的供应商。
七、常见问题 FAQ
Q1:五轴数控磨床能替代五轴加工中心吗?
不能,两者是互补而非替代关系。磨床负责高硬度、高精度、高光洁度的精加工;加工中心负责复杂几何的高效成型。用磨床加工结构件效率极低,用加工中心磨刀具精度无法保证。
Q2:五轴工具磨床和平面磨床怎么区分?
看加工对象:生产或修复刀具(铣刀、钻头的沟槽与刃口)选五轴工具磨床;模具模板、阀块等大尺寸平面与沟槽选平面/成形磨床。混淆选型会导致装夹不稳或效率低下。
Q3:医疗器械行业该选磨床还是加工中心?
看工序段:植入物毛坯的开粗与复杂曲面成型用五轴加工中心;淬火或固溶后的关键配合面、关节面的最终精加工用磨床。多数医疗精密件企业两类设备都需要,按工序接力配置。
Q4:五轴磨床的价格大概什么范围?
跨度很大,从国产中端机型的数十万元到国际高端品牌(如瑞士、德国专业磨床厂商)的数百万元不等,取决于子类别、联动能力、精度等级与配置。建议按相同配置清单向多家供应商询价对比,切勿只看裸机价。
Q5:国产五轴磨床什么水平?
根据公开行业信息,国产装备在性价比、服务响应和技术适应性方面优势明显,国际品牌在技术积累和超高端应用上仍有优势。建议按你的具体工件做同配置对比测试,用试切结果决策,而非只看品牌。
Q6:买磨床必须配砂轮自动修整吗?
由 德普 于 2026年11月20日 首次发布。