选型流程缺失。
这篇指南把五轴加工中心的采购决策拆成七个步骤:梳理需求 → 选结构 → 辨真伪 → 读报价 → 算总账 → 验机 → 选厂家。每一步都给出可执行的判断标准,您可以拿去直接对照任何一家供应商。
一、先想清楚:一次装夹为什么值钱
三轴机床加工一个带斜面、深腔或多面特征的零件,往往要装夹 3~5 次。每多一次装夹,就多一次重复定位误差累积、多一段停机上下料时间、多一名依赖手工找正的操作人员。
五轴加工中心的价值就在这里:三个直线轴(X/Y/Z)加两个旋转轴同时联动,刀具可以从任意角度接近工件,除装夹面之外的加工在一次装夹中完成。由此带来三个直接收益:
-
精度链更短:消除了多次装夹的误差累积,位置度、轮廓度更容易保证;
-
交付周期更短:省去反复装夹找正,复杂件的生产节拍通常可压缩 30% 以上;
-
表面质量更好:刀具可以始终保持最佳切削角度侧刃切削,而不是用刀尖”蹭”曲面。
一句话判断您是否需要五轴:如果您的零件包含复杂曲面、深腔、倒扣、斜孔系,或者翻面装夹次数多、形位公差要求高,五轴就不是奢侈品,而是必需品。如果只是常规平面和孔系加工,三轴/四轴的性价比更高,不必为了”先进”买单。
二、第一步:梳理自身加工需求(附自检清单)
选型的源头不是看机床参数,而是把加工对象梳理清楚。建议采购负责人在下询价单之前,先完成这张自检清单:
| 自检项 | 要回答的问题 | 对选型的影响 |
|---|---|---|
| 工件类型 | 叶轮叶片?模具型腔?结构件?还是多面体壳体? | 决定结构形式和联动方式 |
| 材料 | 铝合金、钢、不锈钢、钛合金、高温合金还是石墨/复材? | 决定主轴类型、扭矩、刚性、防尘要求 |
| 尺寸与重量 | 最大工件外形+工装夹具高度,回转直径是否够?工作台承重留余量了吗? | 摇篮式五轴最容易出现”工件放得下、转起来撞护罩” |
| 精度等级 | 普通 3+2 定位加工够用,还是需要连续五轴联动精加工? | 决定是否需要全闭环光栅尺和 RTCP |
| 生产模式 | 单件打样、小批量多品种,还是大批量量产? | 决定自动化扩展、刀库容量、排屑方案 |
Swipe to compare →
几个常见的经验判断:
-
钛合金、不锈钢、锻件等难切材料:重点看主轴扭矩、床身刚性和冷却能力,不要盲目追求高转速;
-
铝合金、石墨、复材:偏向高转速主轴(通常 15000rpm 以上)和防尘密封,石墨件必须配负压吸尘;
-
普通 3+2 定位加工:半闭环即可满足,不必为全闭环多花预算;
-
连续五轴联动精加工(叶轮、复杂曲面):全闭环光栅尺是刚需,旋转轴优先考虑直驱结构。
三、第二步:选对结构形式(选型的重中之重)
市面上主流的五轴结构有四种,直接决定了设备的加工边界:
| 结构形式 | 特点 | 优势 | 局限 | 适合 |
|---|---|---|---|---|
| 摇篮式(A/C 双转台) | 主轴固定,工件摆动 | 刚性好、联动顺滑,Z 轴行程利用率高 | 回转直径和承重有限 | 叶轮叶片、医疗植入物、精密零件 |
| 一摆一转(摆头+转台) | 兼顾行程与动态 | 通用性最强,工作台承重更高 | 摆头刚性弱于双转台 | 多品种混合加工的工厂 |
| 双摆头 | 工作台固定,主轴摆动 | 可装夹大型模具和超大工件 | 摆头是刚性薄弱环节,重切削易颤刀 | 大型模具、复材构件 |
| 龙门五轴 | 龙门结构+五轴铣头 | 行程大、承重高、刚性强 | 占地大、投资高 | 大型铸件、风电、轨道交通构件 |
Swipe to compare →
按行业给一个粗略的对应关系:
-
医疗器械(人工关节、骨科植入物、手术器械):中小型精密件为主,摇篮式五轴是最主流选择,重点关注旋转轴分度精度和表面质量;
-
航空航天(叶轮、叶片、机匣、结构件):小件选摇篮式,大型结构件看龙门五轴或天车式,钛合金/高温合金件重点核扭矩与刚性;
-
精密模具(型腔、模芯、压铸模):深腔与自由曲面精加工,摇篮式或一摆一转均可,关注热稳定性和光洁度;
-
新能源汽车零部件(电机壳体、变速箱壳体、轮毂模具):一次装夹多面加工需求突出,按工件尺寸在摇篮式与龙门式之间选择。
行业口诀可以记一句:小件精密选摇篮,大模具选摆头,超大重载选龙门,订单杂选复合式。
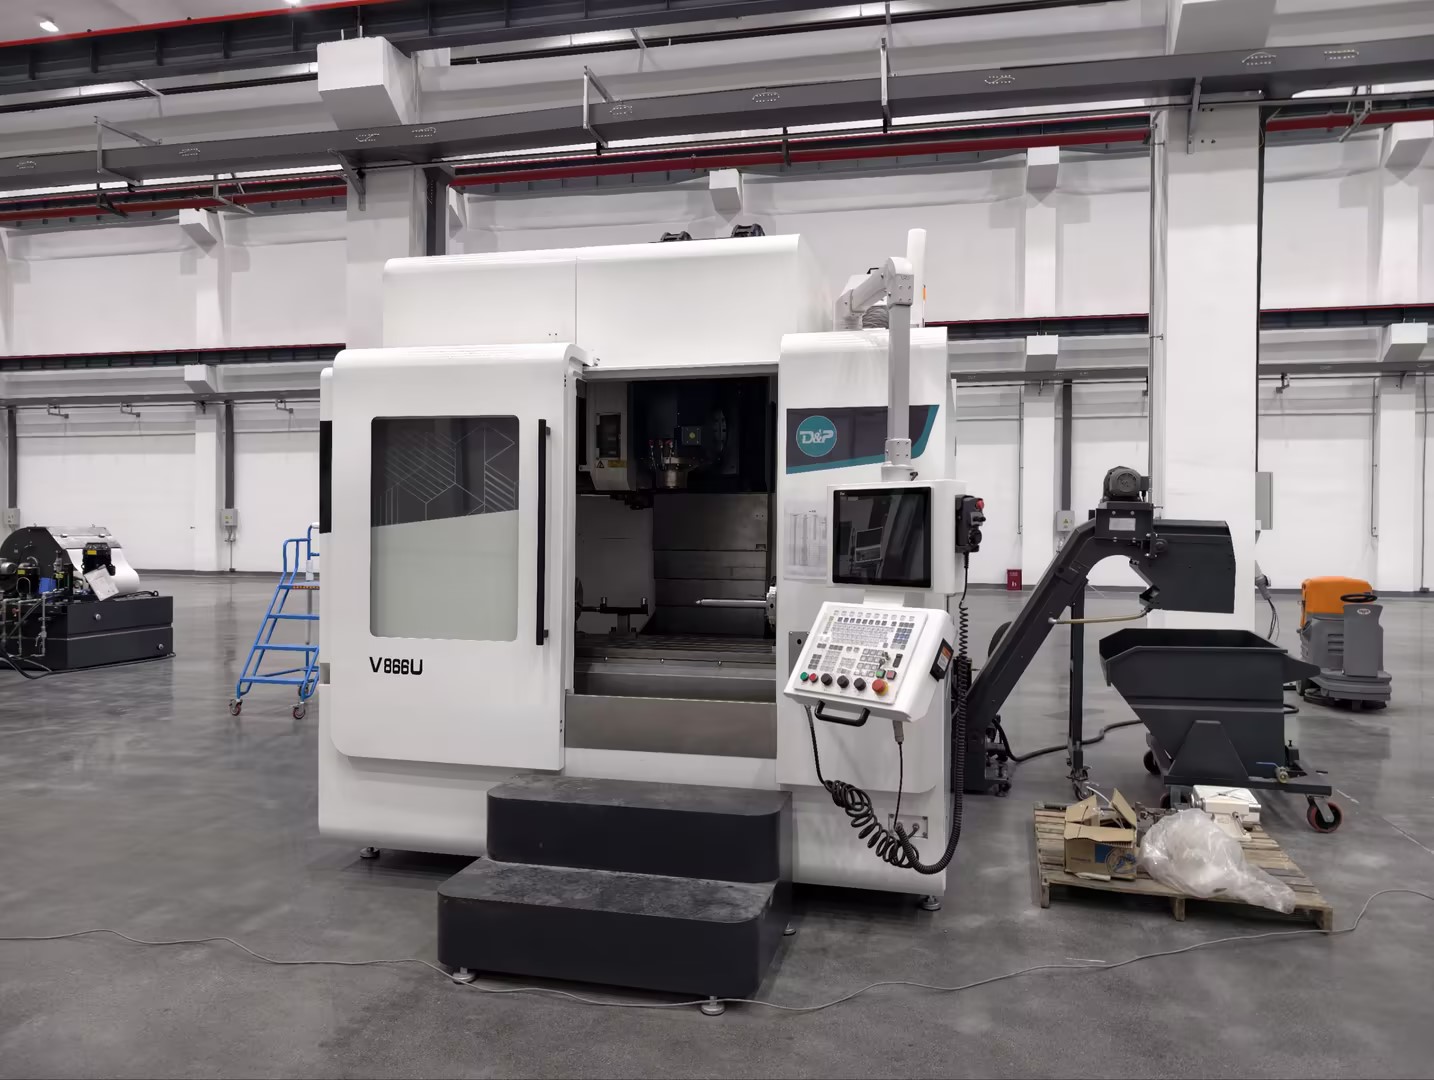
四、第三步:识别真伪五轴——这是最容易踩的坑
市场上不少低价”五轴”设备只具备五轴定位功能,无法实现真正的五轴联动加工。两者价差通常在数十万元级别,生产效果则是天壤之别。采购时务必逐项确认以下四点:
1. 是否支持 RTCP(刀尖点跟随) 这是真五轴联动的核心判定标准。没有 RTCP 的设备只能做五面体定向加工(3+2),无法完成复杂曲面的连续插补切削。验收时可直接要求现场演示曲面联动程序。
2. 旋转轴传动方式
-
蜗轮蜗杆:承载好、适合定角度重切削,但存在机械背隙,需定期调整;
-
滚子凸轮:背隙控制较好,动态响应适中;
-
DD 力矩电机直驱:零背隙、响应快、精度保持性好,是曲面连续联动的首选,但要注意抗撞击保护。
3. 闭环控制方式 半闭环依靠编码器反馈,成本低,适合普通精度;全闭环光栅尺实时检测轴位置,长期精度稳定性强。做高精度批量生产,全闭环建议列为标配而不是选配。
4. 数控系统 优先选择支持五轴联动、市场保有量大、售后体系完善的主流系统。小众冷门系统一旦故障,配件难找、维修周期长,这项隐性成本在报价环节经常被忽略。
五、第四步:读懂报价单——价格构成与常见陷阱
五轴加工中心市面上没有统一标价,价格受结构形式、联动类型、数控系统、闭环方式、主轴规格、行程与承重、品牌等多重因素影响,跨度从数十万到上千万元。综合市场公开信息,可参考以下大致框架(仅供参考,实际以各厂家配置报价为准):
| 档次 | 典型配置 | 常见价格区间(以实际为准) |
|---|---|---|
| 3+2 定位五轴 | 半闭环、凸轮转台、通用系统 | 约 20~45 万 |
| 标准五轴联动摇篮机 | RTCP、可选全闭环、主流系统 | 约 45~180 万 |
| 高配国产五轴 | DD 直驱转台、全闭环光栅尺、高转速主轴 | 约 90~200 万 |
| 龙门五轴 | 双摆头、大行程、重载 | 约 80~400 万以上 |
| 进口高端品牌五轴 | 欧美日德一线品牌 | 约 350 万起,大型龙门可超千万 |
Swipe to compare →
读报价单时重点核对三件事:
-
分清标配与选配:对刀仪、工件测头、油冷机、排屑器、全闭环光栅尺大多是选配项。少配光栅尺和冷却系统,后期精度和稳定性都会打折扣,这些”省钱项”往往是最贵的坑;
-
确认报价是否含税、含运费、含安装调试,以及是否含验收标准和培训;
-
要求同配置对比:让多家供应商按完全相同的配置清单报价,否则比价毫无意义。
六、第五步:算清 TCO——裸机价之外的账
设备价格只是总拥有成本(TCO)的一部分。建议采购时把五年使用周期拉平来算:
-
能耗与辅材:压缩空气、切削液、油品消耗;
-
刀具成本:五轴加工用短刀、侧刃切削,刀具寿命通常优于三轴球头刀逼近,但高速主轴对刀具品质要求更高;
-
维护与备件:核心部件是本地化维修还是必须寄回原厂?停机一个月对生产型企业的损失可能远超设备差价;
-
人员成本:五轴编程需要 CAM 软件和熟练编程员,这笔投入要提前规划;
-
产能收益:一次装夹带来的效率提升,通常能在 3~5 年内收回设备投入。
一个务实的视角:近年来头部国产五轴在核心功能部件自主化方面进步显著,采购成本比同规格进口品牌低,售后响应也更快。对大多数应用场景,”够用、稳定、售后快”比”品牌溢价”更重要。
七、第六步:到厂验机——买五轴最值得花的一天
这是大多数采购指南缺失、却最影响决策质量的一步。签约前,强烈建议到制造商工厂实地验机,重点看两块:
1. 看制造端:精度是”造”出来的,不是”调”出来的
-
铸件与热处理:床身是否经过充分时效处理消除内应力?这决定设备三五年后的精度保持性;
-
检测设备配置:工厂是否配备三坐标测量机(CMM)、激光干涉仪、球杆仪、回转轴校准仪?一台五轴出厂前,线性轴精度要用激光干涉仪标定,旋转轴分度精度要用回转轴校准系统检测,动态性能要用球杆仪验证——没有这些手段的工厂,精度指标基本是纸面数字;
-
样件试制:正规厂家交付前会用真实工件做样件试切并用三坐标检测,而不是只跑空行程。
2. 试切验收:用您的零件说话
最有说服力的验机方式,是带上您的零件图纸或 3D 模型,请厂家现场试切。验收时看四个指标:
| 验收项 | 看什么 | 判断标准 |
|---|---|---|
| 定位精度 / 重复定位精度 | 激光干涉仪检测报告 | 与合同指标一致,重复定位误差应明显小于定位误差 |
| 旋转轴分度精度 | 回转轴校准报告 | A/C 轴定位误差在角秒级 |
| 动态联动精度 | 球杆仪测试圆 | 圆度误差小、无象限凸起 |
| 试切件三坐标检测 | 关键尺寸与形位公差 | 一次装夹下满足图纸要求 |
Swipe to compare →
所有验收指标请写入购销合同,以出厂检测报告和第三方量仪数据为准。
八、第七步:评估厂家与售后
设备只是起点,长期服务才决定使用体验。评估供应商时建议考察:
-
研发团队:五轴是典型的技术密集型产品,研发工程师的经验深度和结构设计积累直接反映在设备刚性、热稳定性和精度保持性上。有国际背景研发团队、与高校及科研院所建立联合研发的厂家,技术迭代更有保障;
-
资质与认证:ISO 质量管理体系、CE 认证是基本门槛;高新技术企业、发明专利、实用新型专利数量可以侧面反映技术自主化程度;
-
核心部件自主化率:主轴、转台、伺服等关键部件越自主可控,备件供应和维修周期越有保障;
-
交钥匙能力:好的厂家不只是卖设备,还应提供样件试制、定制夹具设计、数控编程、操作培训等配套服务——尤其对第一次上五轴的工厂,这能大幅降低试错成本;
-
本地服务网络:确认服务半径和响应时效,最好有同行业客户案例可以实地回访。
以德普数控(DEPU)为例:公司核心团队由具备 20 年以上经验的研发工程师组成,德国与中国台湾地区工程师深度参与研发;交付前每台机床均通过蔡司三坐标测量机(精度 ±0.5μm)与雷尼绍激光干涉仪、XR20 回转轴校准仪、XK10 激光校准仪、球杆仪的全套检测;购机即含样件试制、夹具设计、数控编程与操作培训的交钥匙服务——这类”制造实力+检测体系+全流程服务”的组合,正是验机环节值得重点对标的方向。
九、常见问题 FAQ
Q1:五轴加工中心一定要支持 RTCP 吗?
如果只需要多面定位加工(3+2),不需要;如果要做叶轮、叶片、复杂曲面等连续联动精加工,RTCP 是硬性要求,采购时务必现场验证。
Q2:医疗器械行业选哪种五轴结构?
人工关节、植入物、手术器械以中小型精密件为主,摇篮式五轴最主流。重点关注旋转轴分度精度、表面光洁度和全闭环配置;批量生产还需评估自动化上下料扩展能力。
Q3:预算有限,先买三轴还是直接上五轴?
看订单结构:如果高附加值复杂曲面订单已占产能的主要部分,直接上五轴的综合收益更高;如果只是偶尔接到斜面/多面件,三轴加四轴转台的方案投入产出比更好。
Q4:国产五轴能替代进口吗?
在精密模具、医疗器械、新能源零部件等多数应用场景,头部国产五轴的精度和稳定性已能满足要求,且采购成本低、售后响应快。超高精度镜面、部分航空航天特殊场景仍需按具体指标对标评估。
Q5:验机时厂家不让试切怎么办?
这是危险信号。正规厂家通常欢迎客户带工件试切,这也是其建立信任的方式。拒绝试切或只跑空行程演示的供应商,建议提高警惕。
Q6:五轴的精度指标看哪个最重要?
定位精度反映”准不准”,重复定位精度反映”稳不稳”。对批量生产企业,重复定位精度和精度保持性(热稳定性)比单次定位精度更重要——这恰恰要到工厂看铸件工艺和检测体系才能判断。
结语:选型即流程,验机即证据
五轴加工中心的采购没有捷径,但有一套可靠的方法:先用需求清单锁定结构和配置,再用 RTCP、直驱、全闭环三项标准排除伪五轴,然后拿同配置清单比价、用 TCO 算总账,最后到厂验机、以试切件和检测报告作为签约依据。
由 德普 于 2026年11月18日 首次发布。